
Как правильно фрезеровать и обрабатывать композитные панели
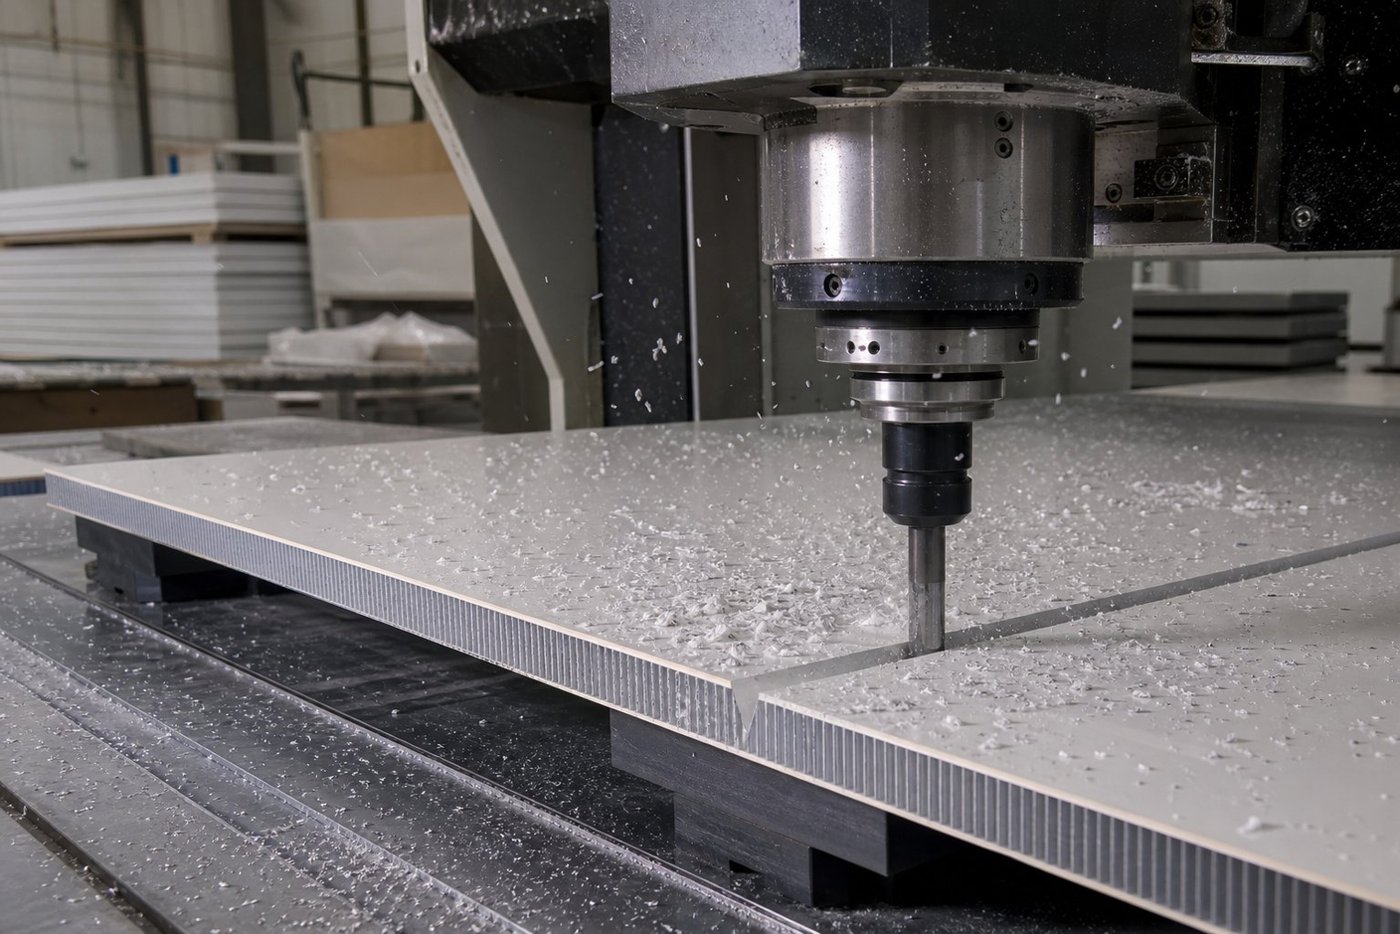
Главное технологическое преимущество композитных панелей – из плоского листа за пару операций получается объёмная кассета. Секрет в фрезеровке: с тыльной стороны выбирается паз, после чего панель сгибается руками по линии, как картон. Но у простоты есть цена – ошибка в глубине паза на две десятых миллиметра оборачивается трещиной по гибу. Разбираем технологию по операциям.
Резка
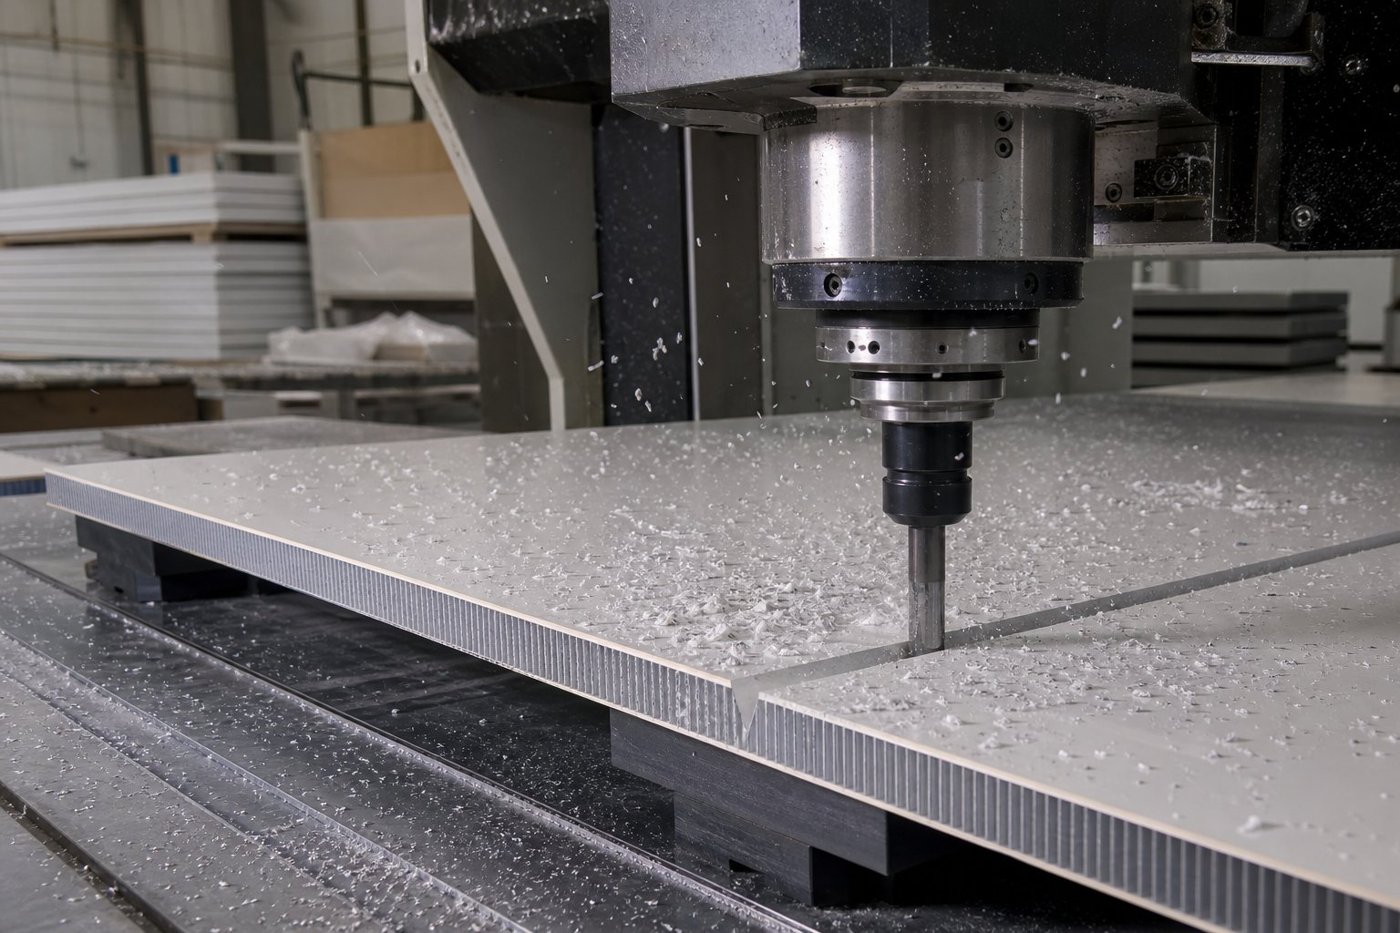
Листы кроят на форматно-раскроечных станках, вертикальных пилах или фрезерных станках с ЧПУ. Подойдёт и ручная циркулярка с диском по алюминию (трапециевидный зуб, 200–300 зубьев) при работе по шине. Кромка должна выходить чистой, без заусенцев – задиры на кромке станут очагами отслаивания покрытия. Защитную плёнку при резке не снимают.
Фрезеровка под гиб: ключевая операция
Для гиба 90° с тыльной стороны выбирается паз V-образной (90–110°) или прямоугольной формы с закруглением. Критичен остаточный слой: над тыльным алюминием должно остаться 0,3–0,4 мм полимера. Глубже – алюминий прорезан или утончён, гиб треснет; мельче – панель пружинит и не складывается в чёткое ребро. Инструмент: дисковые или концевые фрезы по алюминию, на ЧПУ – конические гравёры с контролем глубины по датчику. Всё большую популярность набирают горизонтальные «пальчиковые» фрезерные центры, которые заодно с резкой и фрезеровкой сверлят крепёжные отверстия – сборка кассет на объекте ускоряется в разы.
Гибка и сборка кассеты
Гнут панель по пазу вручную или на гибочном столе – усилие минимально. Температура материала при гибке – не ниже +10 °C: на морозе полимер хрупок, и ребро может лопнуть. Углы кассеты фиксируются алюминиевыми уголками на заклёпках или сборочных саморезах. Радиусные элементы вальцуют на трёхвалковых вальцах – композит держит радиус от 200–300 мм без фрезеровки (подробнее о криволинейных формах – в статье о сложных архитектурных местах).
Сверление и крепёж
Сверлится композит обычными свёрлами по металлу. Главное правило – отверстия под крепёж делайте на 2–3 мм больше диаметра заклёпки или с овальным пазом: лист должен «плавать» при температурном расширении. Жёстко зажатая кассета летом пойдёт волнами (типовые дефекты).
Частые ошибки обработки
| Ошибка | Последствие |
|---|---|
| Прорезан тыльный алюминий | трещина по ребру при гибе или в первый сезон |
| Мелкий паз | панель пружинит, ребро неровное |
| Гибка на морозе | хрупкое разрушение полимера |
| Тупой инструмент | оплавление сердечника, рваная кромка |
| Отверстия «в размер» | линзование кассет летом |
| Снятая плёнка до монтажа | царапины лицевой поверхности |
Алюкобонд не только поставляет панели всех толщин со склада в Москве, но и принимает заказы на фрезеровку и вальцевание – отдадим готовые развёртки кассет под ваш проект.
Купить алюкобонд со склада в Москве
Все материалы, о которых идёт речь в статье, есть в каталоге alucobondpanel.ru: панели 3 мм и 4 мм, слабогорючие Г1 для фасадов и Г4 для рекламы, зеркальные и царапанные декоры. Со склада в Москве забирают заказчики из Подмосковья и соседних областей, в Перми и удалённые регионы возим транспортными компаниями – от Калининграда до Владивостока. Срок отгрузки складских позиций – 1–2 рабочих дня.
Часто задаваемые вопросы
Можно ли фрезеровать композит ручным фрезером?
Да, с V-образной фрезой и параллельным упором или шиной. Для разовых работ это нормально, но на объёме стабильную глубину паза даёт только станок с ЧПУ.
Каким диском резать композитные панели?
Диском по алюминию с трапециевидным зубом. Болгарка с абразивным кругом не подходит – оплавляет полимер и рвёт кромку.
Вы делаете фрезеровку на заказ?
Да, фрезеруем и вальцуем панели из нашего каталога по вашим развёрткам: раскрой, V-пазы, сверловка крепёжных отверстий. Срок – от 2–3 рабочих дней в зависимости от объёма.
Закажите расчёт комплекта панелей
Пришлите размеры фасада или вывески – специалисты Алюкобонд рассчитают количество листов, предложат оптимальный раскрой с минимальным отходом и сразу назовут цену со склада в Москве. Работаем с 2008 года, отгружаем от 1 панели. Телефон +7 (962) 366-61-94, разделы каталога: по толщине, по горючести, по цвету RAL.
Пришлите цвет, толщину и объём – посчитаем в течение часа.
Запросить цену